


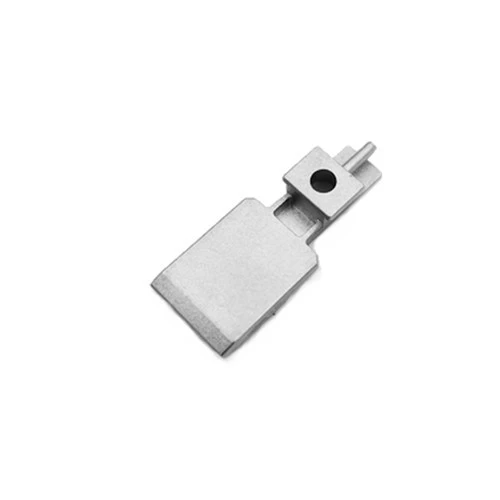

1.4401 ชิ้นส่วนแม่พิมพ์ฉีดผงโลหะ
เนื่องจากความต้านทานการกัดกร่อนของเหล็กกล้าไร้สนิมขึ้นอยู่กับองค์ประกอบโลหะผสมที่มีอยู่ในเหล็กกล้า เหล็กกล้าไร้สนิมแต่ละชนิดจึงมีประสิทธิภาพที่ดีในด้านการใช้งานเฉพาะด้าน กุญแจสู่ความสำเร็จคือการค้นหาวัตถุประสงค์ก่อน แล้วจึงกำหนดประเภทเหล็กที่ถูกต้อง
รายละเอียดสินค้า
|
1.4401 ชิ้นส่วนแม่พิมพ์ฉีดผงโลหะ |
|||||
|
รายการ |
วัสดุ |
กระบวนการผลิต |
อุณหภูมิการเผา |
เชื้อรา |
กำหนดเอง |
|
1.4401 |
เหล็กกล้าไร้สนิม |
การฉีดขึ้นรูปโลหะ |
1500 องศา |
ที่จะปรับแต่ง |
ใช่ |
|
วัสดุที่มีอยู่ |
เหล็กกล้าไร้สนิมคาร์บอนต่ำ, โลหะผสมไททาเนียม (Ti, TC4), โลหะผสมทองแดง, โลหะผสมทังสเตน, โลหะผสมแข็ง, โลหะผสมอุณหภูมิสูง (718, 713) |
||||
1.4401:
เนื่องจากความต้านทานการกัดกร่อนของเหล็กกล้าไร้สนิมขึ้นอยู่กับองค์ประกอบโลหะผสมที่มีอยู่ในเหล็กกล้า เหล็กกล้าไร้สนิมแต่ละชนิดจึงมีประสิทธิภาพที่ดีในด้านการใช้งานเฉพาะด้าน กุญแจสู่ความสำเร็จคือการค้นหาวัตถุประสงค์ก่อน แล้วจึงกำหนดประเภทเหล็กที่ถูกต้อง หากคุณไม่แน่ใจ โปรดติดต่อฝ่ายเทคนิคของบริษัทเรา 1.4401 มีความต้านทานการกัดกร่อนที่ดีเป็นพิเศษ ความต้านทานการกัดกร่อนในบรรยากาศ และความแข็งแรงที่อุณหภูมิสูงเนื่องจากการเติม Mo และสามารถใช้งานได้ภายใต้สภาวะที่ไม่เอื้ออำนวย ชุบแข็งงานดีเยี่ยม (ไม่เป็นแม่เหล็ก) 1.4401 ชิ้นส่วนแม่พิมพ์ฉีดผงโลหะสามารถใช้ในอุปกรณ์น้ำทะเล, สารเคมี, สีย้อม, กระดาษ, กรดออกซาลิก, ปุ๋ยและอุปกรณ์การผลิตอื่น ๆ การถ่ายภาพ, อุตสาหกรรมอาหาร, สิ่งอำนวยความสะดวกบริเวณชายฝั่ง, เชือก, แท่งซีดี, สลักเกลียว, ถั่ว
1.4401 องค์ประกอบทางเคมี:
C: น้อยกว่าหรือเท่ากับ 0.08
ศรี: น้อยกว่าหรือเท่ากับ 0.1.00
Mn: น้อยกว่าหรือเท่ากับ 200
P: น้อยกว่าหรือเท่ากับ 0.045
S: น้อยกว่าหรือเท่ากับ 0.030
Cr: 16-18
นิ: 10-14
โม: 2.00-3.00
1.4401 ลักษณะการทำงาน:
แรงดึง (Mpa) 620 นาที
ความแข็งแรงของผลผลิต (Mpa) 310 นาที
การยืดตัว ( เปอร์เซ็นต์ ) 30 นาที
การลดพื้นที่ ( เปอร์เซ็นต์ ) 40 นาที
ความหนาแน่น 8.03 ก./ตร.ซม
เหล็กกล้าไร้สนิม 1.4401 คือคุณภาพเหล็กกล้าไร้สนิมที่ได้จากการเติมโมลิบดีนัมและนิกเกิลลงในเหล็กกล้าไร้สนิม 304 เนื่องจากคุณสมบัตินี้ ความต้านทานการกัดกร่อนของสแตนเลสเกรด 1.4401 จึงดีมาก แม้ในสภาวะที่รุนแรง (น้ำทะเล ของเหลวที่เป็นกรด ฯลฯ) นอกจากนี้ ความแข็งแรงสูงสุดของสแตนเลสเกรด 1.4401 ยังสูงกว่าสแตนเลสเกรด 304 มาก วัสดุเหล็กกล้าไร้สนิมคุณภาพสูง 1.4401 ของบริษัทของเรามีจำหน่ายในรูปแบบแท่ง หกเหลี่ยม ลามาชาเปป และสี่เหลี่ยมจัตุรัสที่มีความหนาต่างๆ กัน รายการวัสดุมีดังนี้ เหล็กกล้าไร้สนิมเกรด 316 เรียกอีกอย่างว่าเหล็กกล้าไร้สนิมเกรด 1.4401
พื้นที่ใช้งาน:
วัสดุสแตนเลสคุณภาพสูง 1.4401 ใช้กันอย่างแพร่หลายเนื่องจากมีคุณภาพสูง ตัวอย่างเช่น แนะนำให้ใช้เหล็กกล้าไร้สนิมในถังและถังเก็บของเหลวที่มีฤทธิ์กัดกร่อนประเภท 316 (1.4401) อุตสาหกรรมเคมีและปิโตรเคมี หม้อไอน้ำ อุตสาหกรรมสี โรงงานอาหาร และเหมืองแร่
คุณสมบัติทางกลที่อุณหภูมิห้อง
มวล 316 (1.4401) X5CrNiMo17-12-2 316L (1.4404) 316Ti (1.4571)
แรงดึง 515 MPa 485 MPa 485 MPa
ความแข็งแรงของผลผลิต (0.2 เปอร์เซ็นต์ ) 205 MPa 170 MPa 170 MPa
ความแข็ง Rockwell (B) 95 ถึง 95-
ภาพรวมของลักษณะคุณภาพ:
เหล็กกล้าไร้สนิม 1.4401 ตามมาตรฐาน EN หมายเลข 1.4401 เหล็กกล้าไร้สนิมคุณภาพสูง
เหล็กกล้าไร้สนิมเกรด 1.4401 เรียกอีกอย่างว่า X5CrNiMo17-12-2 ตามมาตรฐาน EN
เหล็กกล้าไร้สนิมคุณภาพ 1.4401 และ 316L เหล็กกล้าไร้สนิมคุณภาพ 304 มีเกรดเหล็กกล้าไร้สนิมที่ใช้กันแพร่หลายมากที่สุด
คุณภาพนี้เป็นเกรดสแตนเลส
เหล็กกล้าไร้สนิมเกรดเหล่านี้ขึ้นรูปได้ดีและเชื่อมได้ดี
เหล็กกล้าไร้สนิมที่มีคุณภาพนี้จะไม่ดึงดูดแม่เหล็กและทนทานต่อการกัดกร่อนสูง
1. ความต้านทานการกัดกร่อนของสแตนเลสเกรด 4401 ดีกว่าสแตนเลสเกรด 304
การพัฒนากระบวนการฉีดขึ้นรูป
การฉีดขึ้นรูปถูกนำมาใช้ครั้งแรกในการขึ้นรูปพลาสติก ในช่วงต้นปี พ.ศ. 2405 Alexander Parkes ในอังกฤษได้เสนอการฉีดขึ้นรูปเพื่อผลิตหวีพลาสติก ด้ามร่ม และผลิตภัณฑ์อื่นๆ ส่วนประกอบหลักของพลาสติก Baishi คือไนโตรเซลลูโลส (NC) บวกกับสารอื่นๆ อีกเล็กน้อย ทำให้เป็นพลาสติกและมีคุณสมบัติทางกายภาพอื่นๆ ในปี พ.ศ. 2412 เครื่องพิมพ์ของอังกฤษ Hytt ได้ปรับปรุงพลาสติกของเปอร์เซียและทำเซลลูลอยด์ แต่ยังคงเป็นไนโตรเซลลูโลสเป็นหลัก ในปี พ.ศ. 2421 เขาได้ฉีดเซลลูลอยด์ลงในแม่พิมพ์หลายช่องเพื่อเตรียมผลิตภัณฑ์ แม่พิมพ์นี้มีรันเนอร์หลัก รันเนอร์ และสแครชอยู่แล้ว ในปี พ.ศ. 2422 เกรย์ได้คิดค้นเครื่องอัดรีดแบบสกรูเครื่องแรกของโลกในอังกฤษ และในช่วงเวลาเดียวกัน บริษัทอื่นๆ ก็ออกแบบโมเดลต่างๆ มากมายเช่นกัน เนื่องจากเซลลูลอยด์ติดไฟได้สูง จึงไม่เหมาะสำหรับการฉีดขึ้นรูป เทคโนโลยีการฉีดขึ้นรูปได้รับการพัฒนาเพิ่มเติมจนถึงปี 1919 เมื่อ Eichengrumn นำกรดเซลลูโลส (CA) มาใช้เป็นวัตถุดิบในการฉีดขึ้นรูป ในปี พ.ศ. 2463 การฉีดขึ้นรูปได้กลายเป็นวิธีการแปรรูปทางอุตสาหกรรม ซึ่งสามารถแปรรูปเทอร์โมพลาสติกโพลิเมอร์ให้เป็นผลิตภัณฑ์ที่มีรูปร่างซับซ้อนได้ ตัวป้อนคือหัวใจของเครื่องฉีดพลาสติก ในปี พ.ศ. 2475 Hans Gastrovl จากเยอรมนีได้คิดค้นเครื่องป้อนที่มีกระสวยแบ่ง ซึ่งเพิ่มพื้นที่ให้ความร้อนของโพลิเมอร์และเอาชนะข้อเสียของการนำความร้อนต่ำและความร้อนที่ไม่สม่ำเสมอของพลาสติก ปริมาตรของวัสดุบางส่วนลดลงและความต้านทานเพิ่มขึ้น ซึ่งทำให้การหลอมละลายเข้าไปในโพรงทำได้ยากขึ้น ในปี 1930 American Celluloid Company ได้คิดค้นวิธีการฉีดขึ้นรูปด้วยสกรู ในปี 1940 บริษัท BASF ของเยอรมันได้คิดค้นวิธีการฉีดขึ้นรูปด้วยสกรูโดยตรง ทศวรรษที่ 1970 เป็นช่วงเวลาสำคัญของการเปลี่ยนแปลงในการพัฒนาอุตสาหกรรมพลาสติกทั้งหมด ซึ่งนำไปสู่การพัฒนาการฉีดขึ้นรูปที่ดี
กระบวนการฉีดขึ้นรูปโลหะ

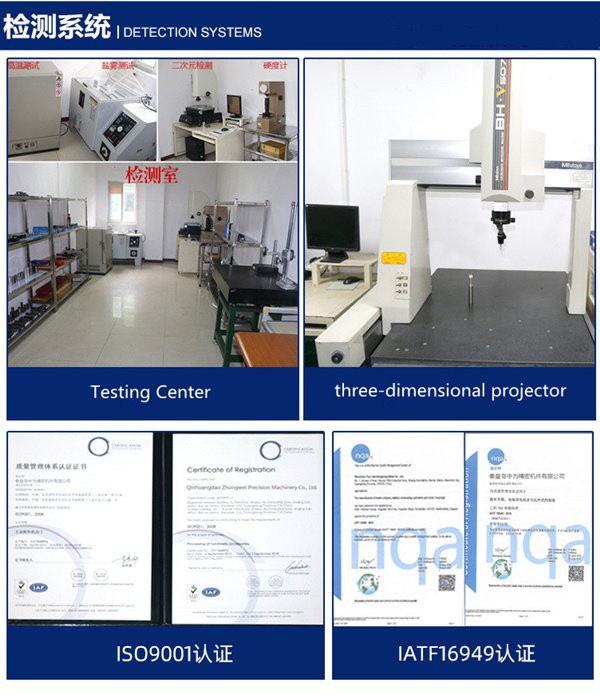
ระบบตรวจจับ


ส่งคำถาม
