


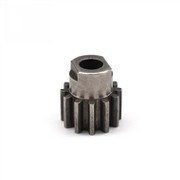
เฟืองซิงโครนัส น. ส่วนซินเตอร์
ในการผลิตฮับซิงโครไนเซอร์ การกดขึ้นรูปเป็นกระบวนการผลิตที่สำคัญ ซึ่งมีผลกระทบโดยตรงต่อคุณภาพของฮับซิงโครไนเซอร์ การสร้างแม่พิมพ์กดฮับซิงโครไนเซอร์ควรตรวจสอบให้แน่ใจว่าโครงสร้างและขนาดของแม่พิมพ์ตรงตามข้อกำหนดของฮับซิงโครไนเซอร์
การแนะนำสินค้า
|
เฟืองซิงโครนัส น. ส่วนที่เผา |
||||||
|
รายการ |
วัสดุ |
กระบวนการผลิต |
อุณหภูมิการเผา |
เชื้อรา |
กำหนดเอง |
|
|
การซินเตอร์โลหะผงเกียร์แบบซิงโครนัส |
440c |
การฉีดขึ้นรูปโลหะ |
1550 องศา |
ที่จะปรับแต่ง |
ใช่ |
|
|
องค์ประกอบทางเคมี |
C :0.95-1.20 ศรี: น้อยกว่าหรือเท่ากับ 100 Mn: น้อยกว่าหรือเท่ากับ 100 S : น้อยกว่าหรือเท่ากับ 0.030 P : น้อยกว่าหรือเท่ากับ 0.035 Cr:16.00-18.00 Ni:อนุญาตให้มีน้อยกว่าหรือเท่ากับ 0.60 |
|||||
|
วัสดุที่มีอยู่ |
เหล็กกล้าไร้สนิมคาร์บอนต่ำ, โลหะผสมไททาเนียม (Ti, TC4), โลหะผสมทองแดง, โลหะผสมทังสเตน, โลหะผสมแข็ง, โลหะผสมอุณหภูมิสูง (718, 713) |
|||||
ข้อดีของผลิตภัณฑ์
|
ความเรียบเนียน |
ความแม่นยำของมิติ |
ความหนาแน่นของผลิตภัณฑ์ |
การรักษารูปลักษณ์ |
น้ำหนักที่เหมาะสม |
|
ความหยาบ 1-5μm |
(±{{0}}.1 เปอร์เซ็นต์ -±0.5 เปอร์เซ็นต์ ) |
92-95 เปอร์เซ็นต์ |
การสะท้อนของกระจก |
0.03g-400g) |
|
คุณสมบัติทางกล |
ความแข็ง: อบอ่อน น้อยกว่าหรือเท่ากับ 269HB; การชุบแข็งและการอบคืนตัว มากกว่าหรือเท่ากับ 58HRC พฤติกรรมทางกล: ความเค้นภายใน (250 N/mm2) ความต้านแรงดึง (560 นิวตัน/ตร.มม.) EL(18 เปอร์เซ็นต์ ) HB(250) |
|||
|
รักษาความร้อน |
1) การหลอม การทำให้เย็นลงอย่างช้าๆ ที่ 800-920 องศา ; 2) การชุบแข็ง การหล่อเย็นด้วยน้ำมันที่ระดับ 1010-1070 ; 3) แบ่งเบาบรรเทา เย็นลงอย่างรวดเร็วที่ 100-180 องศา ; 4. อุณหภูมิอุ่น 649 องศา -816 องศา
|
|||
การพัฒนาอย่างรวดเร็วของอุตสาหกรรมยานยนต์มีความต้องการสูงในด้านคุณภาพของชิ้นส่วนรถยนต์ ฮับซิงโครไนซ์เป็นส่วนสำคัญ ในการผลิตจริง ดุมเกียร์มีแนวโน้มที่จะเกิดรอยแตกร้าวที่มีความถี่สูง ซึ่งส่งผลกระทบต่อคุณภาพของดุมเกียร์ ในสังคมปัจจุบัน อุตสาหกรรมการผลิตชิ้นส่วนรถยนต์มีการเปลี่ยนแปลงและยกระดับอย่างต่อเนื่อง ดุมเกียร์ Synchronizer เป็นส่วนสำคัญและสำคัญของระบบส่งกำลังรถยนต์ เพื่อปรับปรุงคุณภาพการผลิตของดุมเกียร์ซิงโครไนเซอร์และตรงตามแนวคิดของการผลิตที่ประหยัดพลังงานและเป็นมิตรกับสิ่งแวดล้อม จึงสามารถใช้กระบวนการผลิตโลหะผงได้ ซึ่งนอกจากจะช่วยลดต้นทุนการผลิตของดุมเกียร์ซิงโครไนเซอร์แล้ว ตอบสนองความต้องการของตลาดสำหรับการแปลชิ้นส่วนรถยนต์ อย่างไรก็ตาม โครงสร้างที่มีรูพรุน ค่าการนำความร้อนต่ำ และความแข็งสูงของผงโลหะได้นำมาซึ่งความท้าทายอย่างมากต่อเครื่องมือการประมวลผล
ฮับซิงโครไนซ์คืออะไร?
ฮับเกียร์มีจังหวะที่ซับซ้อนและเป็นของโครงสร้างโลหะผงรูปตัว H ซึ่งมีลักษณะของความแตกต่างของความหนาของผนังขนาดใหญ่ ไหล่จำนวนมาก ความแตกต่างของความสูงขนาดใหญ่ และความหนาแน่นสูง เนื่องจากการมีอยู่ของโครงสร้างที่มีรูพรุนในผงโลหะ ค่าความแข็งจึงผันผวนในระดับหนึ่งในพื้นที่เล็กๆ แม้ว่าความแข็งระดับมหภาคที่วัดได้จะอยู่ที่ HRC20~35 ความแข็งของอนุภาคหลังจากการขึ้นรูปชิ้นส่วนจะสูงถึง HRC60 ปากเปื่อยอย่างแรง

ฮับซิงโครไนเซอร์
เทคโนโลยีฮับซิงโครไนซ์โลหะผง
●การอัดขึ้นรูปแป้ง
ในการผลิตฮับซิงโครไนเซอร์ การกดขึ้นรูปเป็นกระบวนการผลิตที่สำคัญ ซึ่งมีผลกระทบโดยตรงต่อคุณภาพของฮับซิงโครไนเซอร์ การสร้างแม่พิมพ์กดฮับซิงโครไนเซอร์ควรตรวจสอบให้แน่ใจว่าโครงสร้างและขนาดของแม่พิมพ์ตรงตามข้อกำหนดของฮับซิงโครไนเซอร์ โครงสร้างและขนาดของชิ้นส่วนตามจริง แล้วจึงบรรลุการผลิตจำนวนมาก นอกจากนี้ เพื่อให้แน่ใจว่าฮับซิงโครไนซ์มีความหนาแน่นมากกว่า 70g/cm3 จึงจำเป็นต้องตรวจสอบให้แน่ใจว่าแม่พิมพ์ที่รวมกันมีลักษณะของระยะห่างพอดีเล็กน้อยและความแม่นยำในการรีเซ็ตสูง ดังนั้น ที่ซิงโครไนเซอร์ฮับสามารถเป็นไปตามมาตรฐาน
● กระบวนการเผาผนึก
ในการผลิตฮับซิงโครไนซ์ ควรใช้เตาหลอมแบบสายพานตาข่าย เมื่อทำการเผา ผลิตภัณฑ์ที่มีรูปร่างจะถูกวางเท่าๆ กันบนแผ่นพอร์ซเลนแบนสำหรับการเผา เว้นช่องว่างระหว่างผลิตภัณฑ์ที่มีรูปร่าง และทิศทางการวางควรวางตามทิศทางของการกดและการดีดแม่พิมพ์ และในกระบวนการเผาผนึกผลิตภัณฑ์ จำเป็นต้องควบคุมอัตราการไหลของก๊าซของเตาเผาผนึกเพื่อให้แน่ใจว่าด้านหน้า กลาง และหางของเตาหลอมตรงตามความต้องการในการผลิต นั่นคือ การไหลของอากาศมีขนาดสม่ำเสมอเพื่อให้แน่ใจว่า อัตราการขึ้นรูปของผลิตภัณฑ์ที่มีรูปร่างซึ่งจะช่วยลดอัตราการผลิตของเสีย : ในเวลาเดียวกันเพื่อให้ผลิตภัณฑ์ที่มีรูปร่างได้รับการอุ่นและล้างไขมันอย่างเต็มที่ควรควบคุมความเร็วของตาข่ายของเตาเผาผนึกและควรเป็น เย็นลงหลังจากที่ผลิตภัณฑ์ที่มีรูปร่างถูกเผาผนึกอย่างสมบูรณ์ หลังจากเย็นลงเป็นระยะเวลาหนึ่ง ให้นำออกจากเตาอบ
●กระบวนการพลาสติก
หลังจากการซินเตอร์ของผลิตภัณฑ์ที่ขึ้นรูปเสร็จแล้ว จำเป็นต้องตัดแต่งเพื่อปรับปรุงความแม่นยำเชิงมิติของผลิตภัณฑ์ซินเทอร์ และให้แน่ใจว่าความแม่นยำของผลิตภัณฑ์ซินเทอร์เป็นไปตามข้อกำหนดของดุมเกียร์ซินโครไนเซอร์ หลังจากที่ผลิตภัณฑ์ถูกซินเตอร์และเล็ม ขนาดและรูปร่างที่ยอมรับได้ของผลิตภัณฑ์ซินเทอร์แบลงค์จะเป็นไปตามมาตรฐานของผลิตภัณฑ์สำเร็จรูป วิธีการสร้างรูปร่างของการเผาผนึกของผลิตภัณฑ์คือ: ใช้เครื่องกดเชิงกล (ไฮดรอลิก) บน 2 ล่าง 3 ใช้แม่พิมพ์ขึ้นรูปหญิง แมนเดรลสร้างรูปร่างได้รับการแก้ไข และหมัดล่างดันวิธีการสร้างรูปร่างของผลิตภัณฑ์ ดังนั้นจึงทำให้มั่นใจได้ ขนาดของการเผาที่ว่างเปล่า หลังจากเผาผลิตภัณฑ์แล้ว ขนาดของฟันด้านนอกของฮับซิงโครไนเซอร์จะเปลี่ยนไป ดังนั้นขนาดของฟันด้านนอกจึงถูกตัดออกโดยใช้แม่พิมพ์ขึ้นรูปตัวเมียเพื่อให้แน่ใจว่าผลิตภัณฑ์มีความแม่นยำ
● กระบวนการตัดเฉือน
หลังจากการเผาผลิตภัณฑ์ได้รับการตัดแต่งโดยกระบวนการสร้างรูปร่างแล้ว ยังมีโครงสร้างและขนาดบางส่วนที่ไม่สามารถตัดแต่งได้ ดังนั้นจึงสามารถปรับปรุงได้ด้วยเทคโนโลยีการประมวลผลเชิงกลเพื่อให้แน่ใจว่าผลิตภัณฑ์ซินเทอร์มีความแม่นยำ เมื่อทำการประมวลผลเชิงกล ควรสังเกตว่าความแม่นยำของมิติดั้งเดิมไม่สามารถทำลายได้
●การรักษาความร้อน
เพื่อเพิ่มความแข็งผิวของผลิตภัณฑ์เผาผนึก สามารถปรับปรุงได้โดยการรักษาภายนอกด้วยความร้อน เมื่อดำเนินการอบชุบด้วยความร้อน สามารถใช้เตาเผาชนิดกล่องขนาดใหญ่ขึ้นได้ ซึ่งไม่เพียงรับประกันการเผาของผลิตภัณฑ์ แต่ยังรับประกันว่าการเปลี่ยนแปลงมิติสอดคล้องกัน และยังสามารถรับประกันได้ว่าผลิตภัณฑ์ถูกเผาและ ความแข็งของพื้นผิวสม่ำเสมอ เตาอเนกประสงค์อเนกประสงค์ที่ใช้ก๊าซที่ควบคุมได้ของ Aichin ใช้สำหรับกระบวนการบำบัดความร้อน ซึ่งสามารถทำกระบวนการดับโดยตรงพร้อมการอบร้อนและกระบวนการอื่นๆ และใช้โปรแกรมเพื่อควบคุมพารามิเตอร์กระบวนการต่างๆ ของเตาอเนกประสงค์ จึงรับประกันประสิทธิภาพการรักษาความร้อนที่เสถียรและเชื่อถือได้ของเตาอเนกประสงค์อเนกประสงค์ เตาวัตถุประสงค์
● การทดสอบด้วยแม่เหล็ก
หลังจากที่ผลิตภัณฑ์ผ่านกรรมวิธีทางความร้อนแล้ว ขนาดของผลิตภัณฑ์จะเปลี่ยนไป และสามารถใช้วิธีการตกแต่งสำเร็จเพื่อให้เป็นไปตามข้อกำหนดทางเทคนิคของฮับซิงโครไนเซอร์
● การทดสอบด้วยแม่เหล็ก
หลังจากดุมเกียร์ซิงโครไนเซอร์ผ่านการประมวลผลหลายชุด รอยแตกจะปรากฏบนดุมเกียร์ซิงโครไนเซอร์บางส่วน ซึ่งจะส่งผลต่อคุณภาพการผลิตของดุมเกียร์ซิงโครไนเซอร์ เพื่อให้แน่ใจว่าอัตราคุณสมบัติของผลิตภัณฑ์ดุมเกียร์ซิงโครไนเซอร์ การตรวจสอบลักษณะที่ปรากฏร่วมกับการตรวจจับข้อบกพร่องแม่เหล็กสามารถใช้เพื่อตรวจสอบรอยแตกของผลิตภัณฑ์ดุมเกียร์ซิงโครไนเซอร์
● การตรวจสอบผลิตภัณฑ์สำเร็จรูป
ควรทำความสะอาดและตรวจสอบดุมเกียร์ซิงโครไนเซอร์ก่อนบรรจุเข้าคลังสินค้า เฉพาะเมื่อมีการตรวจสอบโครงสร้างและขนาดของดุมเกียร์ซิงโครไนเซอร์อย่างครบถ้วน และองค์ประกอบทั้งหมดของผลิตภัณฑ์เป็นไปตามมาตรฐานการผลิตของดุมเกียร์ซิงโครไนเซอร์เท่านั้นจึงจะสามารถบรรจุเข้าในคลังสินค้าได้ มีองค์ประกอบที่ไม่เหมาะสมมากเกินไปในผลิตภัณฑ์ และควรถือว่าเป็นของเสีย สำหรับผลิตภัณฑ์ที่มีองค์ประกอบไม่ตรงตามข้อกำหนดเพียงเล็กน้อย ควรซ่อมแซมให้ทันเวลาเพื่อให้แน่ใจว่ามีคุณสมบัติตรงตามเกณฑ์ของผลิตภัณฑ์
สาเหตุของรอยแตกดับความถี่สูง
ในระหว่างการอบความร้อนของดุมเกียร์ซิงโครไนเซอร์ รอยแตกจะปรากฏในผลิตภัณฑ์ ซึ่งจะส่งผลต่อคุณภาพการผลิตของผลิตภัณฑ์ สาเหตุหลักของการแตกร้าวด้วยความถี่สูงคือรูปแบบผลิตภัณฑ์ พารามิเตอร์การดับด้วยความถี่สูง เป็นต้น
●ภาพวาดผลิตภัณฑ์
โมดูลัสของเส้นโค้งด้านในของฮับซิงโครไนเซอร์ตัวอย่างคือ m{{0}} มม. และมุม R ที่เส้นผ่านศูนย์กลางหลักของเส้นโค้งด้านในคือ 0.1 มม. เส้นโค้งในฮับซิงโครไนเซอร์มีลักษณะเฉพาะของโมดูลัสขนาดใหญ่และมุม R ขนาดเล็ก ซึ่งเป็นของโครงสร้างมุมแหลม ซึ่งแสดงให้เห็นเพิ่มเติมว่าฮับซิงโครไนเซอร์มีแนวโน้มที่จะแตกร้าว ในขณะเดียวกัน ผนังที่บางกว่าที่รูกุญแจของฮับซิงโครไนเซอร์และคีย์การปรับภายในก็เป็นสาเหตุหลักของการแตกร้าวเช่นกัน การเกิดรอยแตกร้าวด้วยความถี่สูง แสดงว่าสาเหตุนี้ไม่ใช่สาเหตุหลักของการเกิดรอยแตกร้าวด้วยความถี่สูงในผลิตภัณฑ์
●พารามิเตอร์การดับความถี่สูง
ในระหว่างกระบวนการชุบแข็งแบบเหนี่ยวนำ วัสดุจะเปลี่ยนเนื่องจากการเปลี่ยนแปลงของอุณหภูมิ เมื่ออุณหภูมิสูงขึ้น วัสดุจะขยายตัว ทำให้การกระจายอุณหภูมิภายในของวัสดุไม่สม่ำเสมอ ส่งผลให้เกิดการเสียรูปที่ไม่สม่ำเสมอ และความเค้นจากความร้อนภายในผลิตภัณฑ์ ในระหว่างกระบวนการทำความเย็นปริมาตรของผลิตภัณฑ์จะขยายเป็นปริมาตร ในกระบวนการชุบแข็งด้วยความถี่สูง จะมีการไล่ระดับอุณหภูมิภายในวัสดุของผลิตภัณฑ์ เมื่อระบายความร้อน วัสดุของผลิตภัณฑ์ไม่สามารถเปลี่ยนรูปได้ในเวลาเดียวกัน ดังนั้นวัสดุของผลิตภัณฑ์จึงมีการขยายตัวที่แตกต่างกัน ซึ่งส่งเสริมความเครียดการเปลี่ยนเฟสภายในผลิตภัณฑ์ ภายในวัสดุของผลิตภัณฑ์ ความเค้นจากความร้อนและความเค้นเปลี่ยนเฟสจะทำปฏิกิริยากัน ซึ่งจะนำไปสู่การแตกตัวของความเข้มข้นของความเค้นที่มุมแหลมของผลิตภัณฑ์ มีการทดสอบผลิตภัณฑ์ซิงโครไนเซอร์เกียร์ดุมจำนวนมาก และพบว่าอุณหภูมิการดับความถี่สูงของผลิตภัณฑ์ที่แตกคือ 900 องศา กระแสความร้อน 700A เวลาในการทำความร้อน 18 วินาที และอุณหภูมิเป็นแบบระบายความร้อนด้วยน้ำมัน ดังนั้นจึงอาจกล่าวได้ว่าพารามิเตอร์การดับแบบเหนี่ยวนำเป็นสาเหตุหลักของการแตกร้าวแบบเหนี่ยวนำ
กระบวนการฉีดขึ้นรูปโลหะ

ระบบตรวจจับ




ส่งคำถาม
